ZENITH Maschinenfabrik GmbH
AAC-plokimasinad
  • AAC-plokimasinadAAC-plokimasinad

AAC-plokimasinad

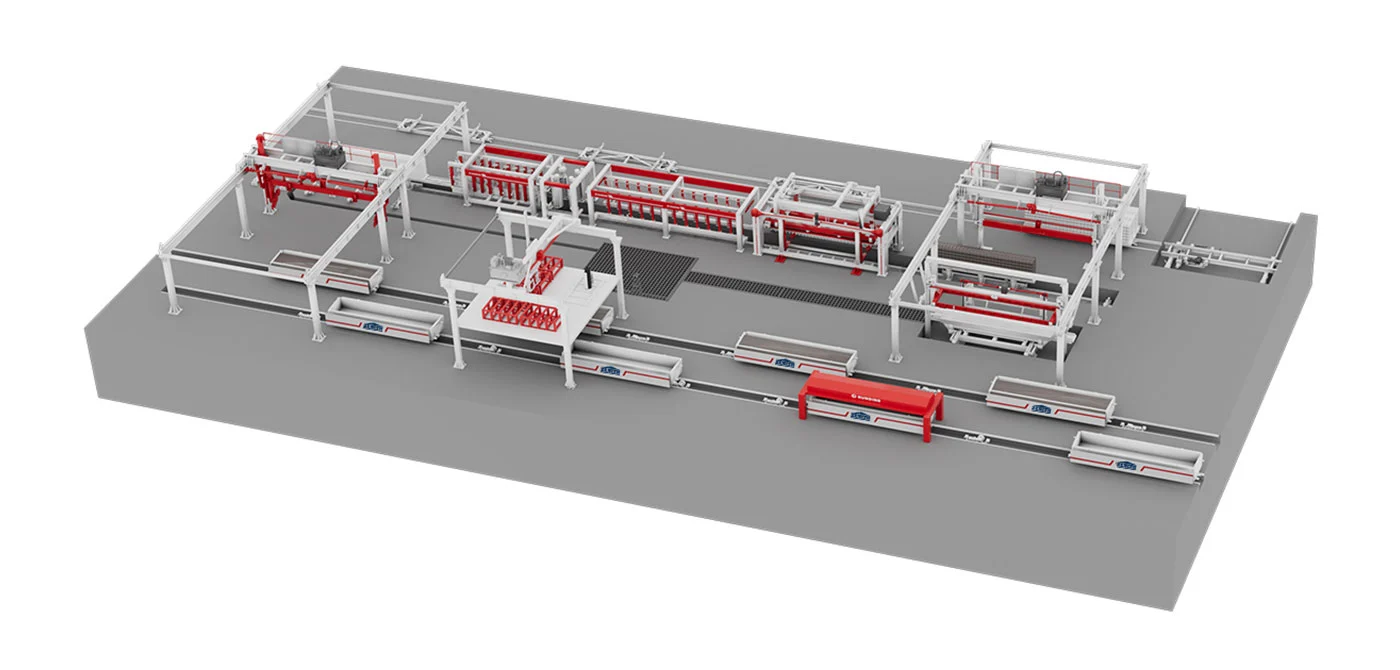
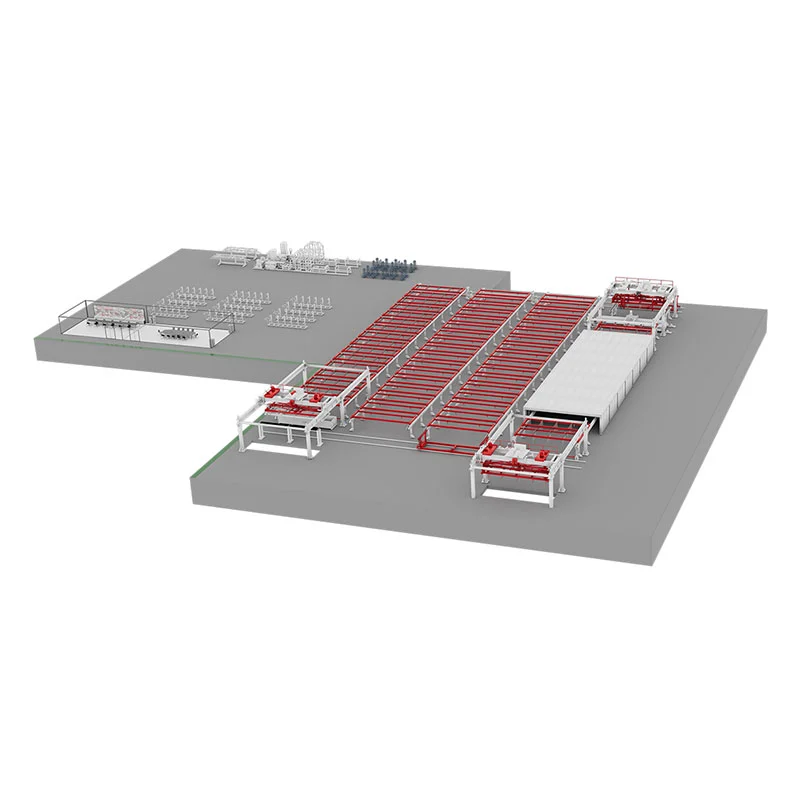
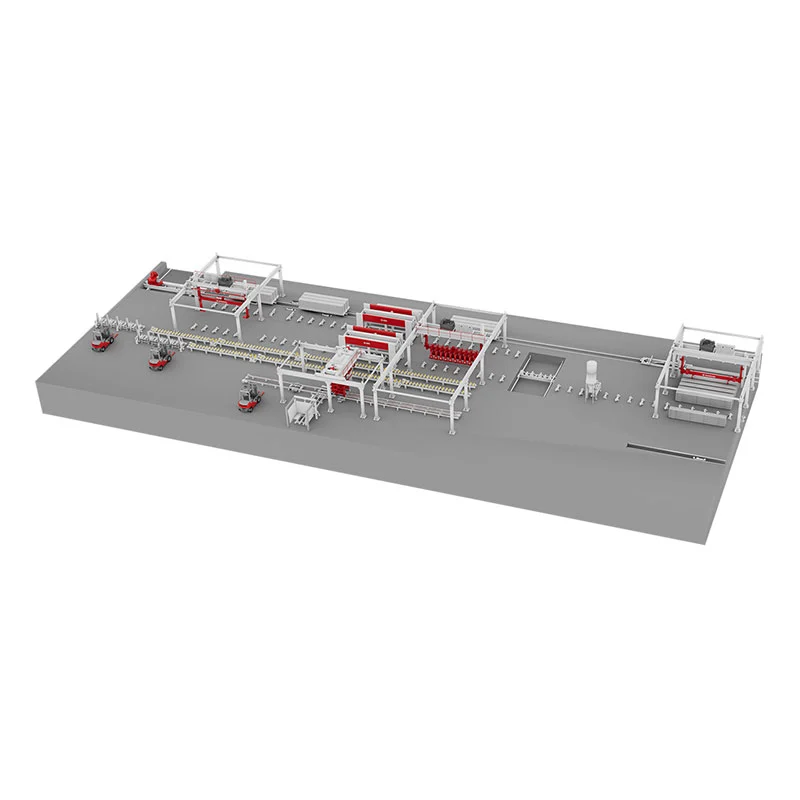
AAC-plokimasinad on spetsiaalsed seadmed gaseeritud betoonplokkide tootmiseks ja ZENITH võib olla teie nende masinate tarnija. Kasutades toorainena lendtuhka (pärast jahvatamist), lubi, tsementi ja kipsi, toodavad nad poorseid, kergeid plokke selliste protsesside abil nagu tooraine jahvatamine, partiideks jaotamine ja segamine, vormivalu, staatiline hapnikuvahustamine, plokkide lõikamine ja autoklaavimine.

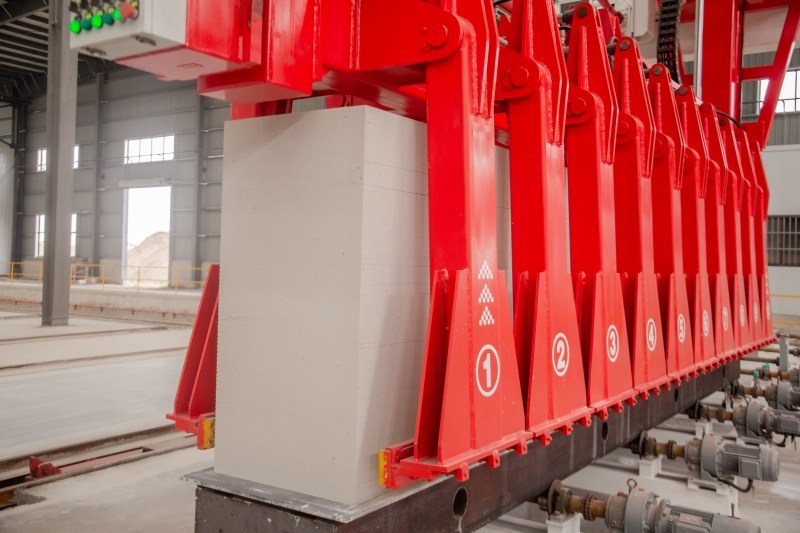
AAC-plokimasinad sisaldavad partiisüsteemi, valumasina, lõikemasina ja autoklaavi põhikomponente. Demonteerimiseks ja plokkide teisaldamiseks kasutatakse kallutatavat tõstukit, mille lõiketäpsus on kuni üks millimeeter. Tootmisliin suudab töödelda tööstusjäätmeid, nagu ehitusjäätmed, betoon ja kivisöe, saavutades ressursside ärakasutamise purustamise, sõelumise, vormikarbi vibratsiooniga tihendamise ja autoklaavimise teel. Raiejäätmed võetakse pärast veega segamist taaskasutusse ning autoklaavitud jäätmed purustatakse ja taaskasutatakse. Aastane tootmisvõimsus on 50 000-300 000 kuupmeetrit.

Töötlemine ja seadmete hooldus

Tooraine töötlemise etapp

1. Tooraine kvaliteedi kontroll

Lubi: efektiivne kaltsiumoksiidi sisaldus ≥65%, seedimistemperatuur >65 ℃, seedimisaeg 10-30 minutit (vältige ala- või ülepõlenud lubi).

Lendtuhk: Peenus peab läbima 0,08 mm ruudukujulise avaga sõela (sõelajääk ≤20%), süütekadu <8%.

Tööstusjäätmed (söepudel/ehitusjäätmed): Pärast purustamist osakeste suurus ≤10mm, nõelte ja helbeliste osakeste sisaldus ≤15%.

2. Eeltöötlusseadmete töö

Purusti: kontrollige regulaarselt lõualuu plaadi kulumist (nt PE250×400 tüüp, spindli kiirus 310 r/min), et vältida metalli lisandite sattumist.

Kuulveski: kontrollige materjali, kuuli ja vee suhet (1:1,5:0,4), puhastage ekraani iga vahetuse järel.

Peamised juhtnupud masina lõikamiseks ja hoolduseks

1. Toorikute lõikamise spetsifikatsioonid

Lõiketugevus: tooriku survetugevus peab enne lõikamist jõudma 0,05–0,07 MPa (sõrmega kergelt vajutades ei teki süvendeid).

Lõikemasina hooldus: Kontrollige traadi pinget iga päev (pneumaatiline pingutusrõhk 0,4-0,6 MPa), vahetage kulunud juhtmed kiiresti välja.

2. Autoklaavimise juhtimine

Rõhu suurenemise/languse kiirus: ≤0,05 MPa/min (ploki pragunemise vältimiseks).

Kõvenemisparameetrid: hoidke konstantset rõhku 1,2-1,5 MPa 6-8 tundi, temperatuur 180-200 ℃.

Autoklaavi ukse tihend: Kontrollige kummist tihendusrõngast enne iga autoklaavi sisenemist ja kandke perioodiliselt kõrge temperatuuriga määret.

AAC Block Machines

Saada päring
Kontaktinfo
Kliendilähedus on üks meie tugevusi. Kui vajate meid, võite meie peale loota. Teeme kõik endast oleneva, et olla teie jaoks saadaval kogu maailmas ja saaksime reageerida võimalikult kiiresti, kui see on oluline.
ZENITH Maschinenfabrik GmbH
Zenith-Straße 1
D-57290 Neunkirchen

Kontaktvormi saates nõustute, et teie andmeid võidakse kasutada teie päringu töötlemiseks (lisateabe ja tühistamisteated leiate andmekaitsedeklaratsioonist).

X
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega. Privaatsuspoliitika
KeelduNõustu