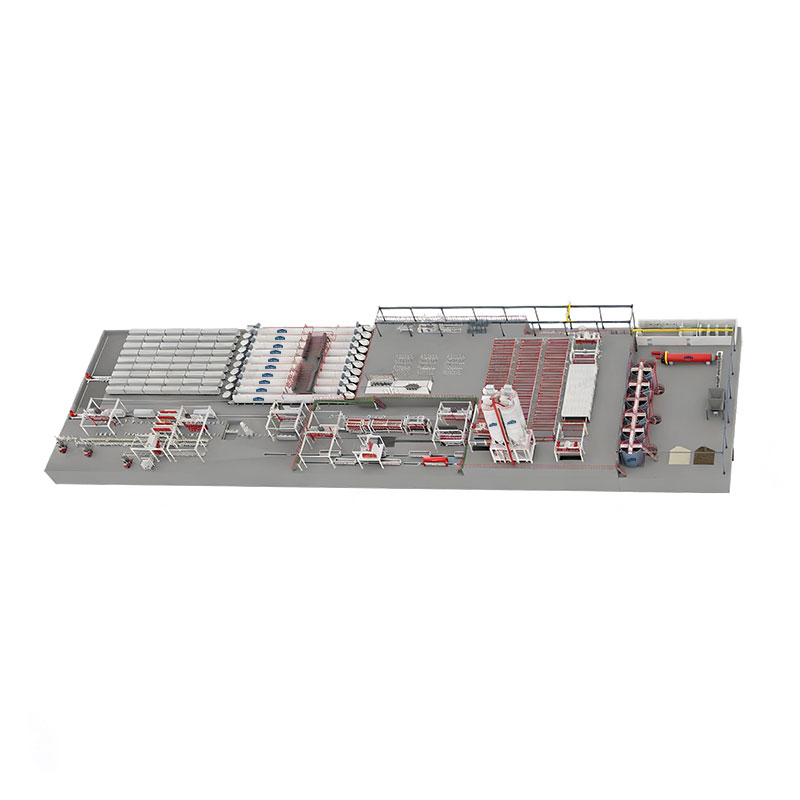
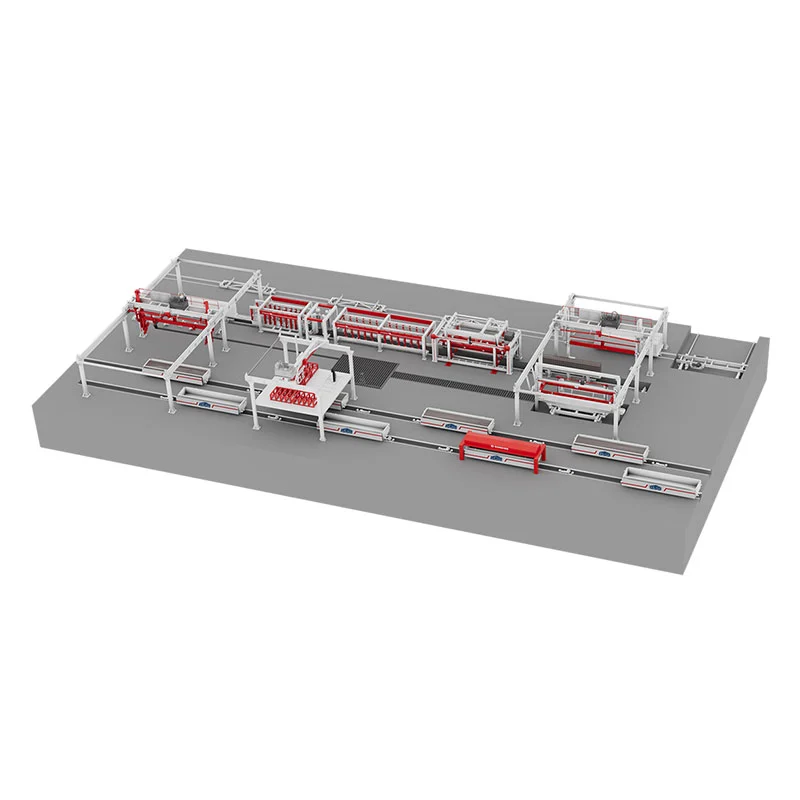
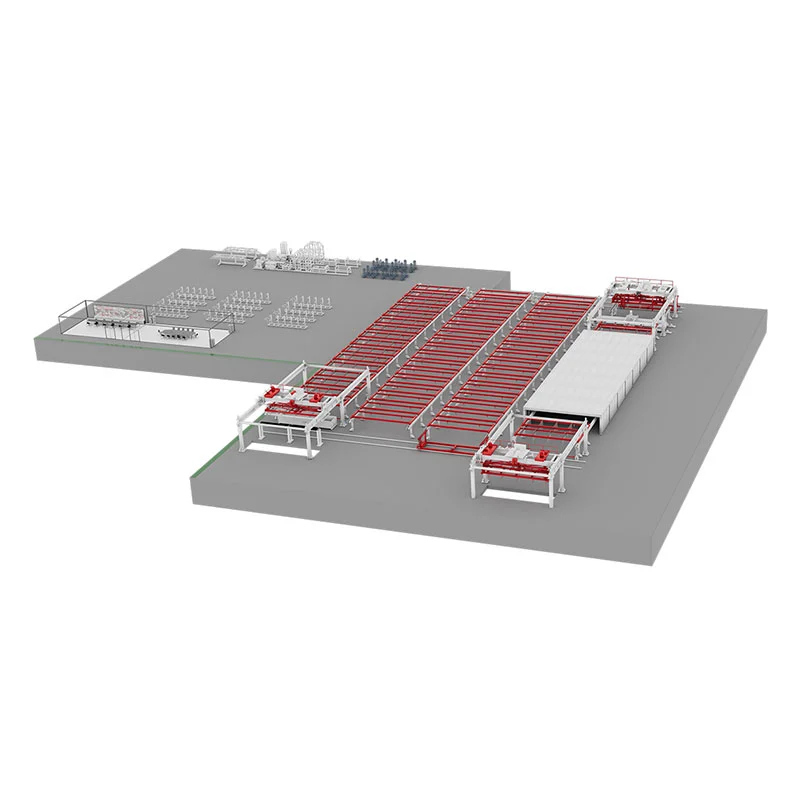
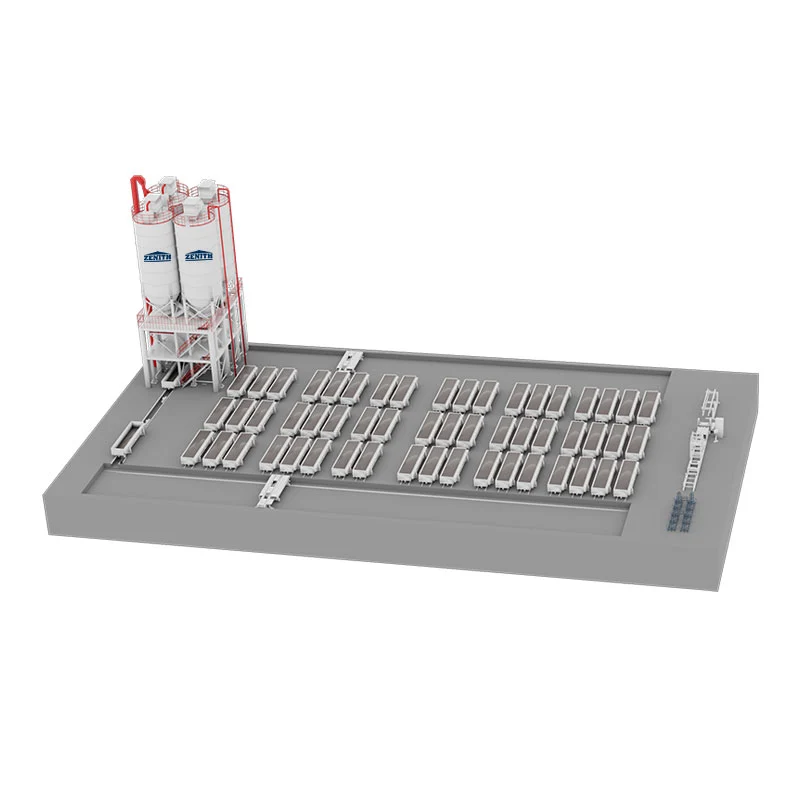
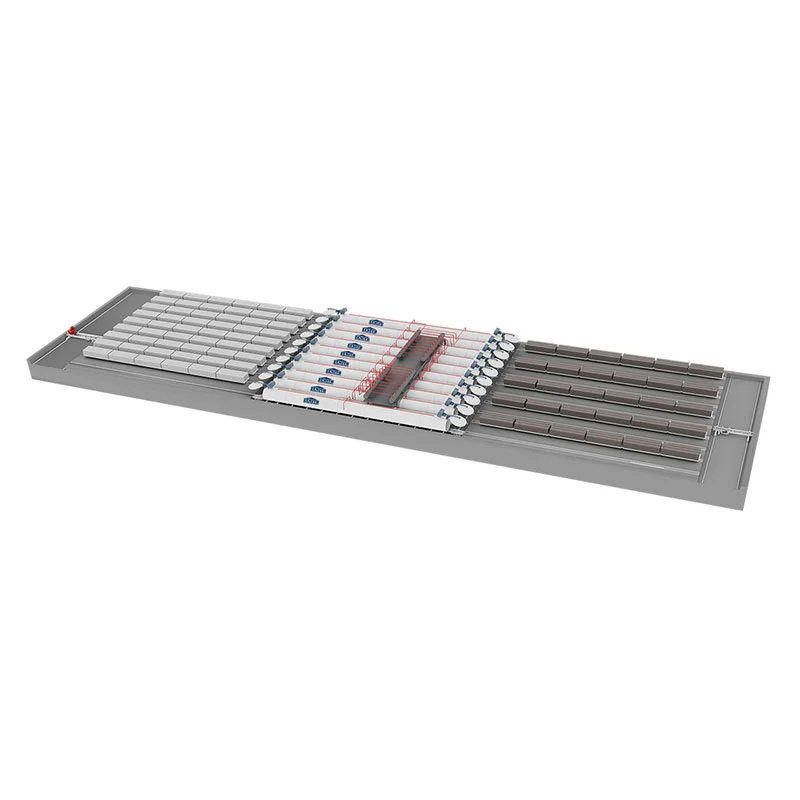
Autoklaavitud poorbetooni (AAC) tootmise konkurentsitihedas maailmas määravad edu täpsus, kiirus ja järjepidevus. PLC-süsteemid on kujunenud kaasaegse automatiseerimise nurgakiviks, muutes AAC-lehtede tootmist. Integreerides programmeeritavad loogikakontrolleridAAC-lehtTootmisliini seadmed, kõrvaldavad tootjad käsitsi vead, vähendavad seisakuid ja saavutavad protsesside reaalajas optimeerimise. Meie tehases on pärast Zenithi PLC-põhiste lahenduste kasutuselevõttu läbilaskevõime 40% suurenenud ja jäätmete hulk oluliselt vähenenud. Need süsteemid koordineerivad partiide jaotamist, segamist, lõikamist ja kõvenemist võrreldamatu töökindlusega, tagades, et iga leht vastab täpsetele spetsifikatsioonidele.
Ilma PLC-deta kannatab AAC-lehtede tootmine ebaühtlase tiheduse, ebaühtlase lõikamise ja energiatõhususe tõttu. Zenithi täiustatud PLC-integratsioon sünkroniseerib kõik etapid alates läga valmistamisest kuni autoklaavi juhtimiseni. Tulemus? Suurem tootlus, madalamad tegevuskulud ja sujuv skaleeritavus. Ükskõik, kas toodate õhukesi lehti või pakse paneele, hästi läbimõeldud PLC-süsteem tagab prognoositava hoolduse ja kvaliteedi tagamise andmete selgroo. See artikkel selgitab, kuidas PLC-d sujuvamaks muutvad AAC-lehtede tootmist, tutvustatakse meie seadmete tehnilisi parameetreid ja vastused enamlevinud küsimustele automatiseerimise kohta. Lugege edasi, et teada saada, miks meie tehas on intelligentsete AAC-lahenduste valdkonnas juhtival kohal.
Tooraine partiide komplekteerimine on AAC kvaliteedi alus. Isegi väikesed kõrvalekalded lubja, tsemendi, liiva või kipsi proportsioonides põhjustavad struktuurset nõrkust või pinnadefekte. Traditsiooniline käsitsi partiide jaotamine tugineb operaatori valvsusele, mis on altid väsimusele ja vigadele. Meie tehas rakendas kaalumise ja doseerimise automatiseerimiseks Zenithi PLC-ga juhitava partiisüsteemi. PLC loeb retsepte tsentraliseeritud andmebaasist ja kohandab iga komponenti reaalajas niiskusesisalduse ja temperatuuri alusel. See välistab arvamise ja tagab, et iga partii järgib rangeid tolerantse.
PLC-põhise komplekteerimise peamised eelised on järgmised:
Meie AAC-lehtede tootmisliini seadmed kasutavad kõrge eraldusvõimega andureid, mis suhtlevad tööstusliku Etherneti kaudu otse PLC-ga. Süsteem suudab salvestada kuni 500 retsepti ja retseptide vahel lülitumiseks kulub vähem kui kaks minutit. Lisaks märgib PLC kõik kõrvalekalded, mis ületavad 0,5%, ja peatab tootmise, kuni operaator häire üle vaatab. See ennetav kvaliteedikontroll vähendab toormaterjalide jäätmeid 18% aastas, nagu kinnitati meie tehaseauditites. Tootjate jaoks, kes soovivad mastaapida, tagab PLC partiide jagamine, et iga AAC-leht säilitab ühtlase tiheduse ja survetugevuse. Ilma automatiseerimiseta liiguvad ebakõlad hilisematesse etappidesse, põhjustades lõikepragusid või ebaühtlast autoklaavimist. Seetõttu ei ole PLC-täiustatud partiidesse investeerimine valikuline, kuid esmaklassiline AAC-lehtede tootmiseks hädavajalik.
Lisaks integreerub PLC ettevõtte ressursside planeerimise (ERP) süsteemidega, võimaldades meie klientidel jälgida materjali tarbimist eemalt. Reaalajas armatuurlauad näitavad partii olekut, trendigraafikuid ja ennustavaid hoiatusi silohoidlate täitmise kohta. See teadmiste tase annab tehasejuhtidele võimaluse varusid optimeerida ja seisakuid vähendada. Kokkuvõtteks võib öelda, et PLC-süsteemid muudavad partiide jaotamise potentsiaalsest kitsaskohast sujuvaks ja veakindlaks protsessiks. Zenithi teadmised koormuselementide kalibreerimisel ja PID-silmuste häälestamisel tagavad, et meie kliendid saavutavad päevast päeva 99,8% partiide täpsuse.
Pärast partiide valmistamist määravad segamise ja valamise etapid läga homogeensuse ja pooride struktuuri. Ebaühtlane segamine põhjustab suuri tühimikke, settimist või halva rohelise tugevuse. PLC-süsteemid juhivad segisti kiirust, kestust ja järjestust, kontrollides samal ajal ka valamise temperatuuri ning vee ja tahke aine suhet. Meie tehas kasutab muutuva sagedusega ajamiga (VFD) planetaarseksrite haldamiseks Zenithi PLC-d. PLC kiirendab segamist pulbri lisamise ajal, seejärel vähendab kiirust, et vältida õhu kinnijäämist. Temperatuuriandurid edastavad andmeid PLC-le, mis reguleerib auru sissepritse temperatuuri 40–45 °C säilitamiseks optimaalse alumiiniumipulbri reaktsiooni saavutamiseks.
Peamised PLC-de optimeerimised hõlmavad järgmist:
Meie AAC lehtede tootmisliini seadmetel on puuteekraaniga HMI, mis kuvab segamiskõveraid ja valupalke. Operaatorid saavad valida eelnevalt määratletud programmid erinevatele lehtede tihedustele (300-800 kg/m³). PLC-s on ka turvablokeeringud: mikser ei saa tühjendada, kui vorm ei ole õigesti paigutatud, vältides mahavalgumist. Üks kõige väärtuslikumaid aspekte on adaptiivne algoritm, mis kompenseerib koostisosade temperatuuri kõikumisi. Näiteks kui tsement saabub tavapärasest kuumem, vähendab PLC segamisaega, et vältida enneaegset jäikust. See dünaamiline juhtimine tagab, et läga tõuseb ühtlaselt, tekitades peente, ühtlaselt jaotunud pooridega AAC-lehti. Meie kliendid teatavad tagasilükatud lehtede arvu vähenemisest 25% võrra pärast PLC-ga juhitavale segamisele üleminekut. Lisaks registreerib süsteem iga valamistsükli, võimaldades analüüsida mis tahes kõrvalekallete põhjuseid. Vähendades inimese sekkumist, kõrvaldab PLC käiguvahetusest või operaatori oskuste tasemest põhjustatud kõikumised. Suuremahuliste tootmisliinide puhul tähendab see järjepidevus otseselt madalamaid tootmiskulusid ja suuremat klientide rahulolu. Zenithi tellimismeeskond tagab, et iga PLC programm on häälestatud vastavalt teie konkreetsetele toorainetele ja kliimatingimustele, maksimeerides tõhusust esimesest päevast peale.
Roheliste AAC-kookide lõikamine täpseteks lehtedeks ja seejärel autoklaavimine nõuab mitme telje vahelist sünkroonimist. Igasugune nihe lõikamise ajal põhjustab serva lõhenemist või mõõtmevigu, samas kui ebaõige kõvenemine põhjustab mittetäieliku tobermoriidi moodustumise. PLC-süsteemid koordineerivad lõiketraadi pinget, lõikeraami kiirust ja autoklaavi temperatuuri/rõhu rampe. Meie tehas kasutab Zenithi PLC-d absoluutsete kodeerijatega traadilõikusmasinate haldamiseks. PLC tagab lõikeraami liikumise kiirusega 0,5-2 m/min olenevalt koogi tihedusest, vältides traadi purunemist või pinnatakistust. Samal ajal reguleerib PLC traadi pinget suletud ahelaga pneumaatiliste regulaatorite abil, saavutades lehe pikkuse ja laiuse lõiketolerantsid ±1 mm.
Autoklaavimise ajal teostab PLC mitme faasiga eelmääratletud kõvendustsüklit: eelvaakum, kuumutamine, konstantne rõhk ja jahutamine. See jälgib rõhuandureid ja termopaare reaalajas, moduleerides auruventiile, et järgida ideaalset rambikiirust. Kui rõhk ületab sättepunkti, avab PLC termošoki vältimiseks järk-järgult väljalaskeklapid. See täpne juhtimine maksimeerib kristalsete CSH faaside moodustumist, suurendades lehe tugevust 4-6 MPa-ni vastavalt ASTM standarditele. Meie AAC lehtede tootmisliini varustus sisaldab ka ohutusfunktsioone: kui mõni autoklaavi uks on lahti, lukustab PLC tsükli ja vabastab rõhu automaatselt. Iga autoklaavipartii andmed salvestatakse sertifitseerimise ja garantii eesmärgil.
PLC-ga juhitud lõikamise ja kõvendamise täiendavad eelised:
Meie tehas on dokumenteerinud, et PLC integreerimine vähendab lõikamisjääke 5%-lt alla 1%-le. Veelgi enam, järjepidev kõvenemine kõrvaldab pehmed laigud ja pragunemise, parandades lehe naelte hoidmisvõimet ja soojusisolatsiooni. Tugevdatud AAC-lehti tootvate tootjate puhul kontrollib PLC ka terasvõrgust puuride paigutust enne valamist, tagades, et need jäävad pärast lõikamist keskele. Ilma sellise automatiseerimiseta nihutab käsitsi käsitsemine sageli tugevdust, mis põhjustab konstruktsiooni rikke. Seetõttu on PLC-d asendamatud kvaliteetsete AAC-lehtede tootmiseks, mis vastavad kaasaegsetele ehitusnõuetele. Zenith pakub täielikku koolitust PLC programmeerimise ja tõrkeotsingu kohta, võimaldades teie meeskonnal säilitada tipptulemusi.
AAC-lehtede tootmisliini seadmete valimisel peavad ostjad hindama peamisi jõudlusnäitajaid, mis mõjutavad otseselt toodangut, kvaliteeti ja tegevuskulusid. Allpool on üksikasjalik Zenithi PLC-ga integreeritud süsteemide spetsifikatsioonide tabel, mis põhineb meie tehasepaigaldiste andmetel kogu maailmas. Need parameetrid näitavad, kuidas PLC-juhtimine võimaldab iga tootmisfaasi täpselt reguleerida.
| Parameeter | Väärtusvahemik | PLC juhtimisfunktsioon |
| Pakkimise täpsus (komponendi kohta) | ±0,2% kuni ±0,5% | Suletud ahelaga kaalumine automaatse taara korrigeerimisega |
| Segamiskiirus (muutuv) | 0-1500 pööret minutis | VFD juhitavad, retseptipõhised kiirusprofiilid |
| Valamisaeg vormi kohta | 45-90 sekundit | Järjestikuse loogika koos blokeerimiskontrollidega |
| Lõiketolerants (pikkus/laius/kõrgus) | ±1 mm kuni ±1,5 mm | Servo positsioneerimine ja traadi pinge reguleerimine |
| Autoklaavi rõhuvahemik | 0,8-1,2 MPa | PID ahelad kaldtee/soak programmeerimisega |
| Autoklaavi temperatuurivahemik | 180°C - 200°C | Mitmetsooniline termopaari tagasiside |
| Tsükli aeg (partii vormistamine valmis lehele) | 8-12 tundi (kaasa arvatud kõvenemine) | PLC-sse integreeritud tootmise planeerija |
| Energiatarve m³ kohta | 35-45 kWh | Nõudlusepõhine auru ja mootori juhtimine |
| PLC skaneerimise tsükli aeg | < 10 ms | Reaalajas I/O värskendus ja häirete käsitlemine |
| Andmete säilitamine | 5 aastat kohalikul SD-kaardil | Sündmuste logimine ja retseptide varundamine |
Meie tehas on neid parameetreid viimistlenud kahe aastakümne jooksul, tagades, et Zenithi AAC-lehe tootmisliini seadmed tagavad ühtlase toodangu kuni 300 000 m³ aastas liini kohta. PLC võime suundumusi logida ja vahetuste aruandeid koostada aitab meie klientidel täita rangeid kvaliteedisertifikaate, nagu EN 12602 või ASTM C1693. Lisaks võimaldab kaugjuurdepääs turvalise VPN-i kaudu Zenithi tugimeeskonnal probleeme kohe diagnoosida, vähendades sellega parandamiseks kuluvat aega. Seadmete võrdlemisel keskenduge partiide täpsusele ja kõvenemise kontrollile – need mõjutavad lehe tugevust ja mõõtmete stabiilsust kõige rohkem. PLC automatiseerimisega saavutavad meie kliendid tänu väiksematele jäätme- ja tööjõukuludele vähem kui 18 kuu tasuvusaega. Võtke meiega ühendust, et näha, kuidas saab neid parameetreid teie toorainete ja tootmiseesmärkide jaoks kohandada.
PLC-süsteemid on kaasaegse AAC-lehtede tootmise närvikeskus, muutes iga etapi partiidest autoklaavimiseks. Need välistavad inimlikud vead, pakuvad reaalajas kohandusi ja pakuvad võrratut järjepidevust. Meie tehas on integreeritudZenith's PLC lahendused AAC lehtede tootmisliini seadmetesse kogu maailmas, saavutades suurema saagikuse ja madalamad tegevuskulud. Võtmed: PLC-ga juhitav partiide jaotamine tagab ±0,2% täpsuse; segamine ja valamine kohanevad tooraine variatsioonidega; lõiketolerantsid kahanevad ±1 mm-ni; ja autoklaavitsüklid järgivad ideaalseid rõhu-temperatuuri profiile. Ülaltoodud tehniliste parameetrite tabel näitab automatiseerimise mõõdetavaid eeliseid. PLC-ajamiga seadmete kasutuselevõtmisega vähendavad tootjad jäätmeid kuni 25%, energiakasutust 12% ja prügi üle 80%. Tööstuses, kus marginaalid sõltuvad tõhususest, pole PLC-d luksus, vaid vajadus. Konkurentsis püsimiseks investeerige intelligentsetesse süsteemidesse, mis ulatuvad teie ettevõttega kaasa.
Mis on kõige kriitilisem tootmisetapp, kus PLC-d takistavad AAC-lehtede defekte?
Kõige kriitilisem etapp on toorme partiide komplekteerimine, sest isegi väikesed kõrvalekalded lubja või tsemendi proportsioonides muudavad AAC lõplikku tihedust ja tugevust. PLC-d kasutavad iga komponendi reaalajas reguleerimiseks koormusandureid ja voolumõõtureid tüüpilise täpsusega ±0,2%. Meie tehas avastas, et käsitsi pakkimine põhjustas 12% lehtede tihendustestide läbikukkumise, samas kui PLC partiide töötlemine vähendas selle alla 0,5%. Ilma täpse partiideta ei suuda järgnev segamine, lõikamine ja kõvenemine alusvigu kompenseerida. Seetõttu tegelevad PLC-süsteemid otseselt paljude kvaliteediprobleemide algpõhjustega.
Kas PLC-süsteemid võivad AAC-lehtede autoklaavimisel energiatarbimist vähendada?
Jah, oluliselt. PLC-d rakendavad rambi/leotuse juhtimist ja nõudluspõhist aurumodulatsiooni, vältides energia raiskamist temperatuuri või rõhu ületamist. Zenithi AAC lehtede tootmisliini seadmetes vähendab PLC autoklaavi energiakasutust 12–15%, sobitades auruvoolu kookide täpse soojuse neeldumiskiirusega. Lisaks saab PLC ajastada autoklaavi tsükleid tipptundidevälisel ajal ja kondensaadisoojuse taaskasutada. Meie kliendid väidavad, et säästavad aastas üle 30 000 kWh autoklaavi kohta. Ilma PLC optimeerimiseta põhjustab käsitsi ventiilide juhtimine sageli rõhu hüppeid ja tarbetut õhutamist, mis suurendab kütusearveid kuni 20%.
Kuidas parandab PLC integreerimine erinevate AAC-lehtede suuruste vahelise ülemineku tõhusust?
PLC-süsteemid salvestavad mitu lõikeretsepti ja servoajamite kaudu automaatselt ümber paigutavad lõiketraadid või -raamid. Selle asemel, et käsitsi reguleerida 20+ lõiketraati (mis võtab aega 2–3 tundi ja toob kaasa vigu), valivad operaatorid kasutajaliideses lihtsalt uued lehe mõõtmed. PLC liigutab iga juhtme programmeeritud asendisse 5 minuti jooksul, korratavusega ±0,2 mm. Meie tehas kasutab Zenithi retseptihaldust, et käsitleda suurusi 600x2000 mm kuni 1200x6000 mm. See paindlikkus võimaldab tootjatel vastata kohandatud tellimustele ilma pika seisakuta. Seevastu käsitsi ümberlülitumine põhjustab proovitöö käigus sageli valesti lõikeid ja raisku.
Milliseid ennustavaid hooldusfunktsioone pakuvad PLC-d AAC-lehtede tootmisliini seadmete jaoks?
PLC-d jälgivad pidevalt vibratsiooni, voolutarve, tsükliaegu ja temperatuuri võtmekomponentidel, nagu mikserid, traadilõikurid ja autoklaaviuksed. Kui parameeter väljub normaalsest vahemikust (nt mikseri mootori vool tõuseb 10% üle algtaseme), genereerib PLC enne rikke tekkimist hoiatuse. Meie tehas on integreerinud Zenithi diagnostikatarkvara, mis arvutab juhtmete ja autoklaavitihendite lõikamise järelejäänud kasuliku eluea. See ennustav lähenemine vähendab planeerimata peatusi 70% ja pikendab seadmete eluiga 25%. Ilma selliste funktsioonideta sõltuvad tootjad reaktiivsest hooldusest, mis toob kaasa kulukaid tootmisseisakuid ja ohutusriske.
Kas kaugseire ja tõrkeotsing on võimalik PLC-ga juhitavate AAC-liinidega?
Absoluutselt. Kaasaegsed PLC-d sisaldavad tööstuslikke Etherneti porte ja turvalisi VPN-i võimalusi, mis võimaldavad Zenithi inseneridel juhtimissüsteemile kaugjuurdepääsu kõikjalt. Saame vaadata reaalajas andmeid, kohandada PID-parameetreid või laadida üles uue püsivara ilma saidile reisimata. Meie tehas toetab kaugdiagnostikat 90% levinumate probleemide puhul, lühendades parandamiseks kuluvat aega 48 tunnilt 4 tunnini. PLC saadab ka automaatseid meili- või SMS-teateid selliste häirete kohta nagu madal rõhk või partii kõrvalekalle. See ühenduvus tagab minimaalse seisaku ja asjatundliku toe teie käeulatuses. Kaugemates asukohtades asuvate tehaste jaoks on kaugjuurdepääs pika tööaja säilitamiseks mängu muutja.
Astuge järgmine samm täielikult automatiseeritud ja tõhusa tootmise suunas. Zenithi PLC-ga integreeritud AAC-lehtede tootmisliini seadmed on aidanud üle 200 tehase üle maailma vähendada jäätmeid, vähendada energiakulusid ja toota suurepäraseid lehti.Võtke meie insenerimeeskonnaga ühendust juba tänatasuta konsultatsiooni ja kohandatud ROI analüüsi saamiseks. Näitame teile, kuidas meie tehase teadmised võivad saada teie konkurentsieeliseks.