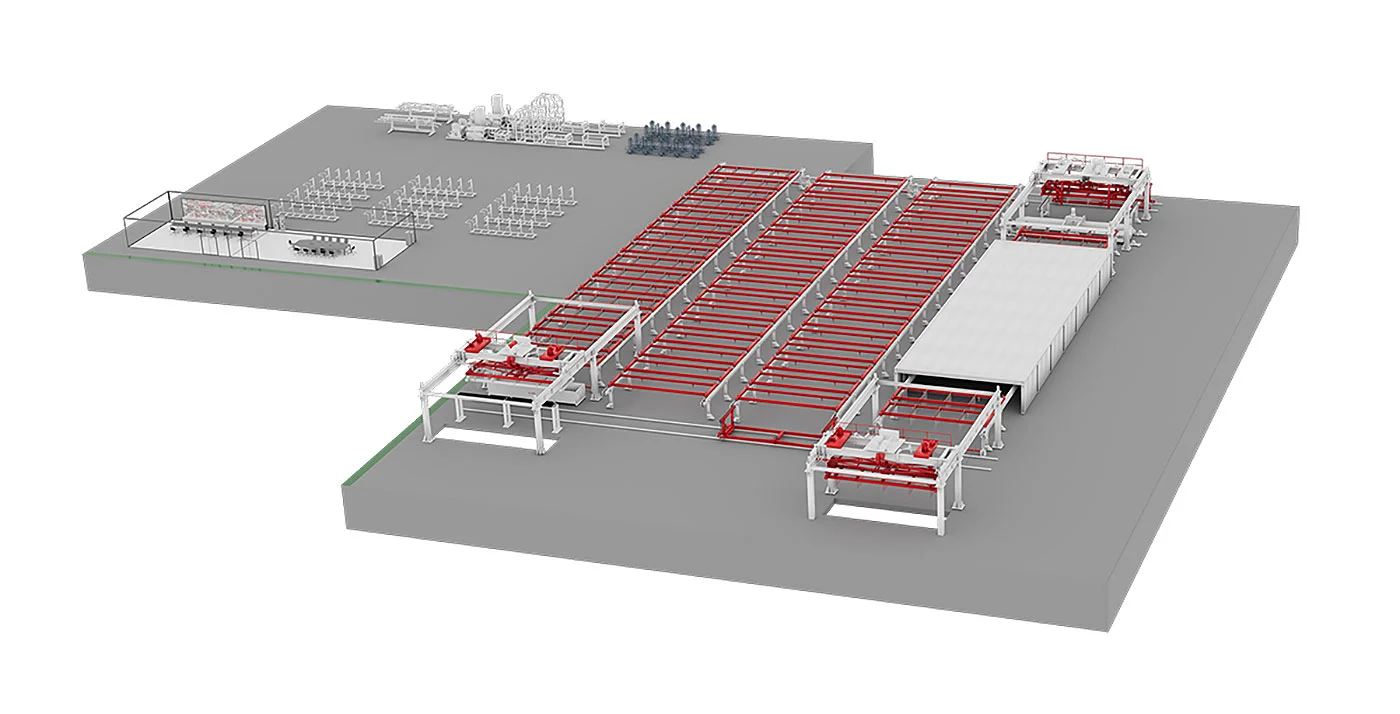
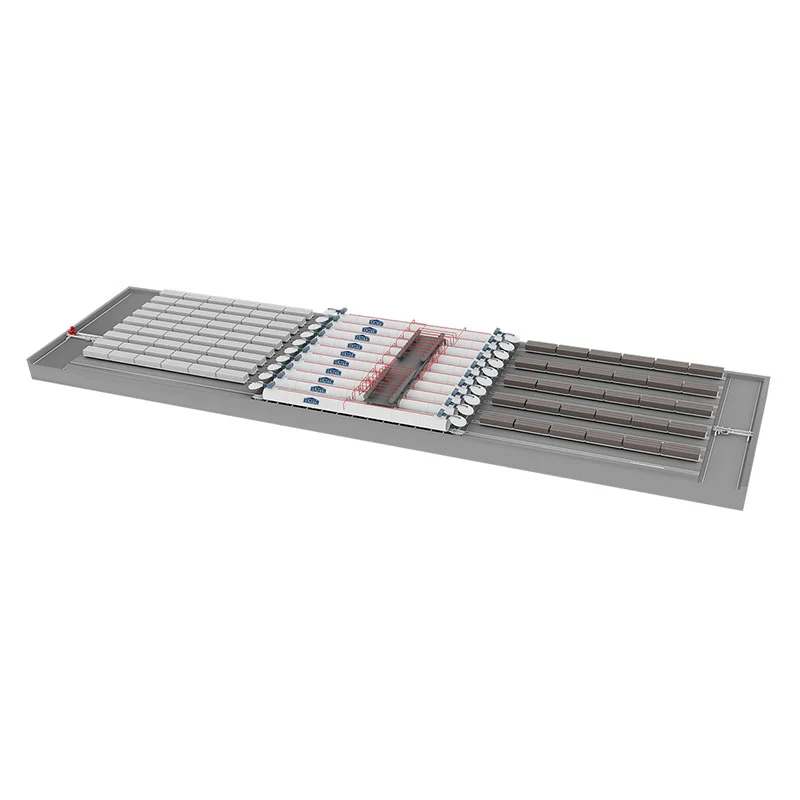
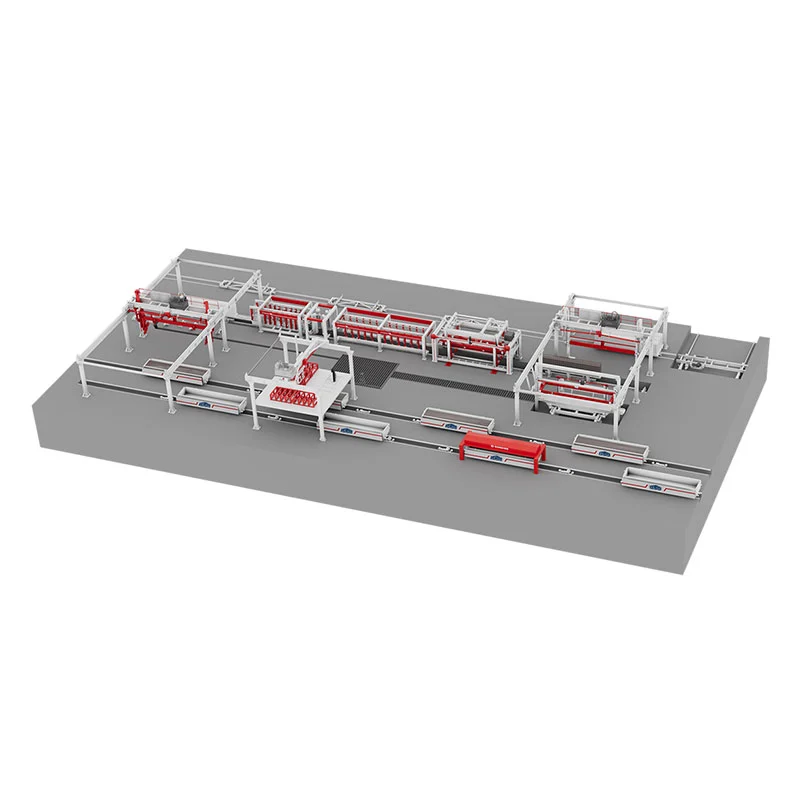
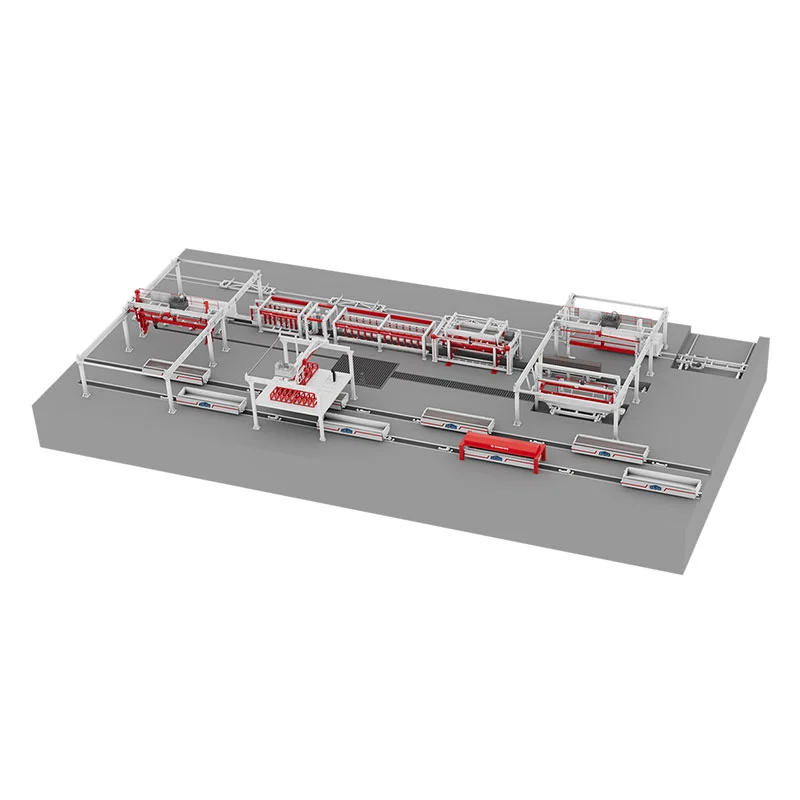
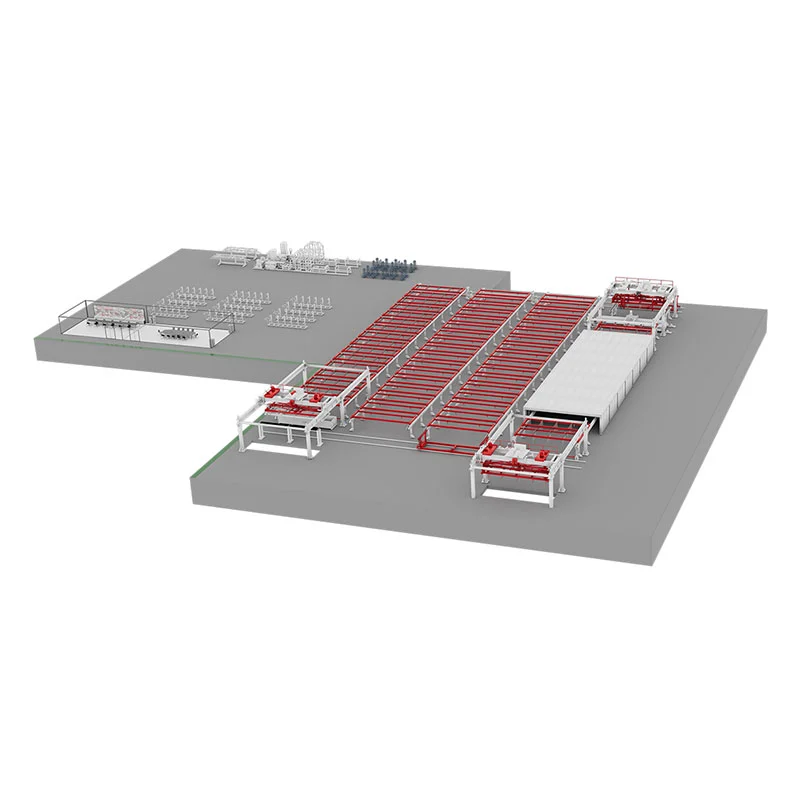
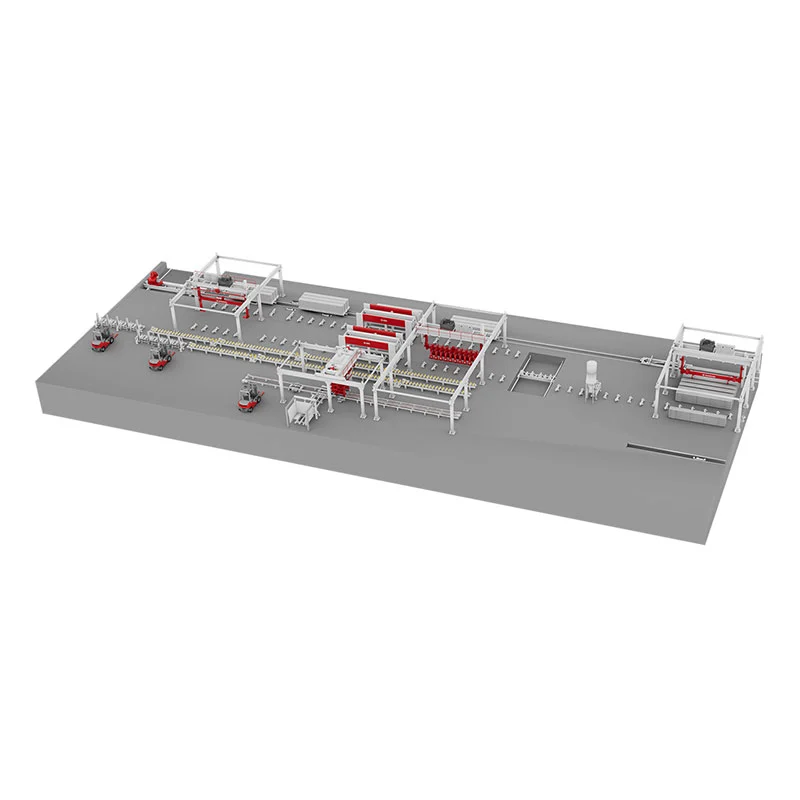
Kas otsite oma AAC plaatide tootmistöökoja jaoks kvaliteetset ja vastupidavat seadet? Partner ZENITHiga! Oleme tehas, mis pakub täisvarustusega masinaid, mis on võimelised käsitlema kogu AAC-plaatide tootmisprotsessi ja mille aastavõimsus on 20 000 kuni 300 000 kuupmeetrit. Võtke meiega ühendust, et alustada vastastikku kasulikku koostööd.
Meie täiustatud AAC-plaatide valmistamise töökoda võimaldab gaseeritud betoonplaatide (AAC) kõrgelt automatiseeritud ja mehhaniseeritud tootmist. Selliste protsesside abil nagu partiide valmistamine, vahutamine, lõikamine ja autoklaavimine, saab töökoda töödelda lendtuhka, räniliiva ja räbu poorseks AAC-betooniks, mis on kerge, kuid pakub suurepärast soojus- ja heliisolatsiooni. Meie seadmed on töötlemiseks ideaalselt konfigureeritud, eriti lõikamise ja autoklaavimise etapis, kuna üks etapp määrab toote täpsuse ja teine on põhiprotsess valmistoote kvaliteedi tagamiseks.
Tootmisprotsessi ülevaade
1. Gaseeritud betoonplokkide tooraine ladustamine ja tarnimine: tooraine transporditakse tehasesse veoautoga. Lendtuhk (või liiv, kivipulber) paikneb toormeaias keskselt ja laaditakse vajadusel punkritesse. Kottidega või lahtiselt pakitud tsementi hoitakse tsemendihoidlas ja laaditakse vajadusel punkritesse. Kemikaale ja alumiiniumipulbrit hoiustatakse eraldi kemikaali- ja alumiiniumipulbri silohoidlates ning transporditakse vajadusel eraldi tootmistsehhi.
2. Gaseeritud betoonplokkide tooraine töötlemine: lendtuhk (või liiv, kivipulber) juhitakse kuulveskisse elektromagnetilise vibreeriva sööturi ja lintkonveieri kaudu. Peeneks jahvatatud lendtuhk (või liiv, kivipulber) pumbatakse seejärel ladustamiseks lägapaakidesse.
3. Aereeritud plokkide segamine, segamine ja valamine: lubi ja tsement transporditakse kruvikonveieriga pulbripakendite silo alla. Materjalid suunatakse kumulatiivseks kaalumiseks järjestikku automaatsele kaalule. Kaalu all olev kruvikonveier lisab materjalid ühtlaselt valumikserisse.
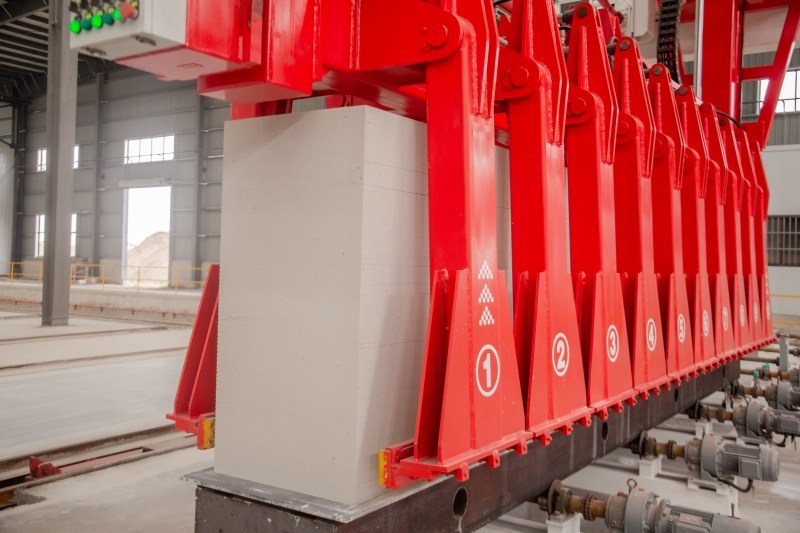
4. Aereeritud plokkide esialgne kõvenemine ja lõikamine: Pärast valamist surutakse vorm konveieriketi abil esialgsesse kõvenemiskambrisse gaasi tekitamiseks ja esialgseks kondenseerumiseks. Ruumitemperatuur on 50-70 ℃ ja esialgne kõvenemisaeg 1,5-2 tundi (sõltuvalt soodsatest geograafilistest tingimustest võib selle protsessi ära jätta). Pärast esialgset kõvenemist tõstab alarõhutõstuk vormiraami ja tooriku koos eelnevalt paigaldatud põhjaplaadiga lõikelauale. Vormiraam eemaldatakse. Seejärel teostab lõikemasin põiki- ja pikilõikeid ning freesib tooriku leivalaadsed otsad. Vormiraam tõstetakse käsitsi puhastamiseks ja rasvatustamiseks tagasi vormitranspordisõidukile ning seejärel järgmiseks valamiseks kokkupanemiseks vormivagunile. Lõigatud kangid koos põhjaplaadiga tõstetakse sildkraanaga autole ja laotakse kahe kihina, iga kihi vahel on neli tuge. Mitu autot on rühmitatud.
Kliendilähedus on üks meie tugevusi. Kui vajate meid, võite meie peale loota. Teeme kõik endast oleneva, et olla teie jaoks saadaval kogu maailmas ja saaksime reageerida võimalikult kiiresti, kui see on oluline.
Kontaktvormi saates nõustute, et teie andmeid võidakse kasutada teie päringu töötlemiseks (lisateabe ja tühistamisteated leiate andmekaitsedeklaratsioonist).
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega. Privaatsuspoliitika